TPM ile OEE; önce kullanılabilirlik, performans ve kalite kayıpları ölçülerek, ardından altı büyük kayıp (arıza, ayar, kısa duruş, düşük hız, hata ve başlangıç kayıpları) kök neden analiziyle giderilerek artırılır. Otonom bakım ve planlı bakım, kazanımların kalıcı olmasını sağlar.
Bu yazıda neler var?
Birçok fabrikada makinelerin “çalıştığı” varsayılır; oysa ölçüldüğünde tablo farklıdır. Arızalar, kısa duruşlar, uzun ayar süreleri, düşük hız ve ıskarta, teorik kapasitenin önemli bir kısmını sessizce tüketir. TPM (Toplam Üretken Bakım), bu kayıpları sıfıra yaklaştırmayı hedefleyen, bakım ve üretimi birlikte sorumlu kılan bir sistemdir.
TPM’in temel kavramlarını TPM Nedir? yazımızda anlattık. Bu yazıda TPM danışmanlığı sürecinin nasıl ilerlediğine ve sahada neleri değiştirdiğine odaklanıyoruz.
Önce ölçmek: OEE
TPM’in ilk adımı, kaybı rakamla görmektir. OEE (Toplam Ekipman Etkinliği) üç oranın çarpımıdır:
- Kullanılabilirlik: Planlı süre içinde makinenin gerçekten çalıştığı süre oranı (arıza ve ayar kayıpları burada görünür).
- Performans: Makinenin çalışırken ideal hızına ne kadar yaklaştığı (kısa duruşlar ve yavaş çalışma).
- Kalite: Üretilen parçaların ne kadarının ilk seferde doğru olduğu (ıskarta ve yeniden işleme).
Kendi makineniz için OEE’yi OEE hesaplayıcımızla birkaç saniyede hesaplayabilirsiniz. Pek çok tesiste ilk ölçümler yüzde 40–60 aralığında çıkar; bu, aynı makinelerle çok daha fazla üretim yapılabileceği anlamına gelir.
Altı büyük kayıp
| OEE bileşeni | Kayıp | Örnek |
|---|---|---|
| Kullanılabilirlik | Arızalar | Rulman dağılması, motor yanması |
| Kullanılabilirlik | Ayar ve model değişimi | Kalıp değişimi, ilk parça onayı |
| Performans | Kısa duruşlar | Sensör hatası, parça sıkışması |
| Performans | Düşük hız | Makinenin “güvenli” diye yavaş çalıştırılması |
| Kalite | Proses hataları | Iskarta, yeniden işleme |
| Kalite | Başlangıç kayıpları | Isınma ve ayar sırasında çıkan hatalı parçalar |
TPM danışmanlığı nasıl ilerler?
- Mevcut durum ve OEE ölçümü: Pilot makine veya hat seçilir, duruş nedenleri sistematik olarak kaydedilmeye başlanır.
- Kayıp analizi: Duruşlar Pareto ile sıralanır; en büyük kayıplar için kök neden analizi yapılır.
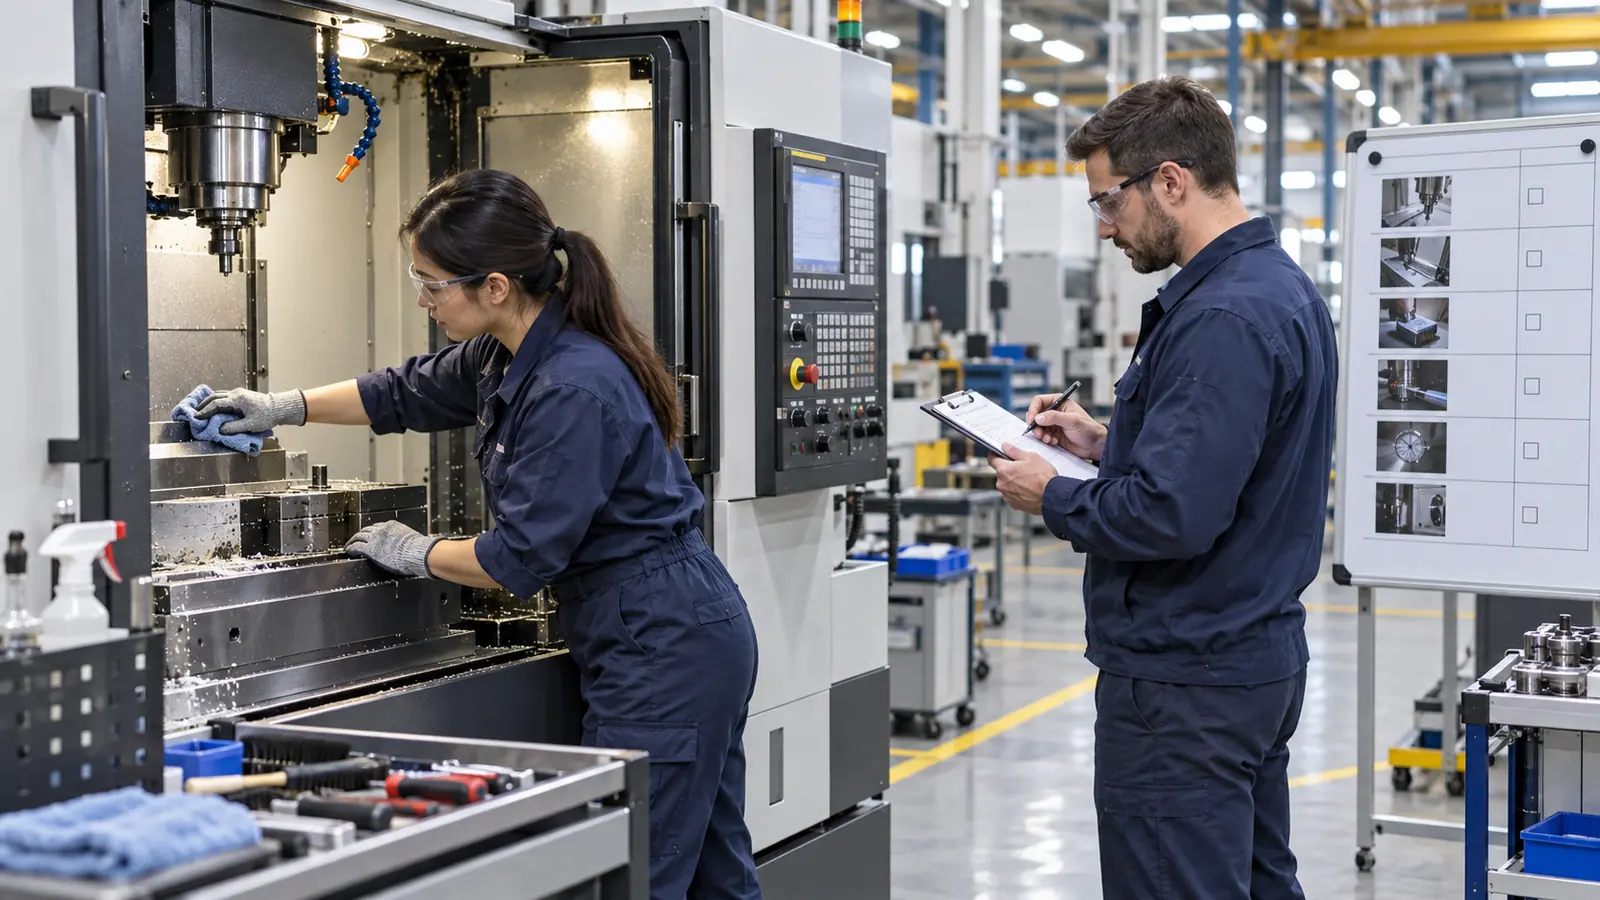
- Başlangıç temizliği: Operatör ve bakım ekibi makineyi birlikte derinlemesine temizler; kaçaklar, gevşeklikler ve hasarlar etiketlenir. Bu adım 5S ile doğrudan bağlantılıdır.
- Otonom bakım: Operatörlerin günlük temizlik, kontrol ve yağlama standartları hazırlanır ve eğitilir.
- Planlı bakım: Bakım ekibi arızaya müdahale eden değil, arızayı önleyen bir yapıya dönüştürülür; periyodik ve kestirimci bakım planları kurulur.
- Odaklı iyileştirme: Kronik kayıplar için ekip çalışmaları; model değişimi süreleri için SMED.
- Yaygınlaştırma: Pilotta öğrenilenler diğer makinelere ve hatlara taşınır.
Otonom bakım neden kritik?
Makineyi her gün en yakından tanıyan kişi operatördür. Titreşimdeki değişikliği, alışılmadık bir sesi veya küçük bir yağ kaçağını ilk o fark eder. Otonom bakım, operatörü “makineyi kullanan” kişiden “makineye sahip çıkan” kişiye dönüştürür. Böylece bakım ekibi de rutin işlerden kurtulup daha teknik ve önleyici çalışmalara zaman ayırabilir.
TPM’den beklenen sonuçlar
- OEE’de ölçülebilir artış ve aynı makinelerle daha fazla kapasite
- Arıza sayısında ve arıza sürelerinde azalma
- Yedek parça ve acil bakım maliyetlerinde düşüş
- Daha temiz, daha güvenli çalışma alanı
- Planlanan teslimatlara daha güvenilir uyum
Dönüşüm Danışmanlık ile TPM
TPM danışmanlığı hizmetimizde OEE ölçümünden otonom ve planlı bakım sistemine kadar süreci pilot hattan başlayarak kurarız. Ekipleriniz için TPM ve Otonom Bakım Eğitimi programımızı inceleyebilir veya teklif alabilirsiniz.
Sık sorulan sorular
TPM sadece bakım departmanının işi mi?
Hayır. TPM’in “toplam” kelimesi, üretim, bakım, kalite ve yönetimin birlikte sorumluluk almasını ifade eder. Bakım departmanına bırakılan TPM genellikle başarısız olur.
İyi bir OEE değeri kaçtır?
Sıklıkla dünya standardı olarak yüzde 85 gösterilir. Ancak asıl önemli olan, kendi başlangıç değerinizi bilmek ve düzenli olarak iyileştirmektir.
TPM ne kadar sürede sonuç verir?
Pilot makinede başlangıç temizliği ve en büyük kayıpların çözümüyle birkaç ay içinde OEE artışı görülür. Tüm tesiste kalıcı bir TPM sistemi ise genellikle bir ila üç yıl sürer.